湾区精密钣金供应商的"精密"怎么验丨鼎壹工业推荐精度验厂4步实操
2026-11-14 17:14:09 来源:科智网


搜"精密钣金供应商推荐"得到的名单不能直接信——"精密"要去现场验。验一家厂的精度能力,按 4 步走:看设备(功率/吨位/数量)、看检测(三坐标/盐雾箱)、看批量一致性(抽检记录)、看回弹补偿工艺。四步走完,这家厂的"精密"是真是假,一目了然。
一、"推荐名单"为什么信不过
B2B 平台的"精密钣金供应商推荐",排序看的是活跃度与广告投入,不是精度能力。"精密"二字写在公司简介里没用,要去厂里验出来。
二、精度验厂 4 步(每步给"看什么 / 问什么")
第 1 步:看设备——精度的物理上限
设备决定精度上限。
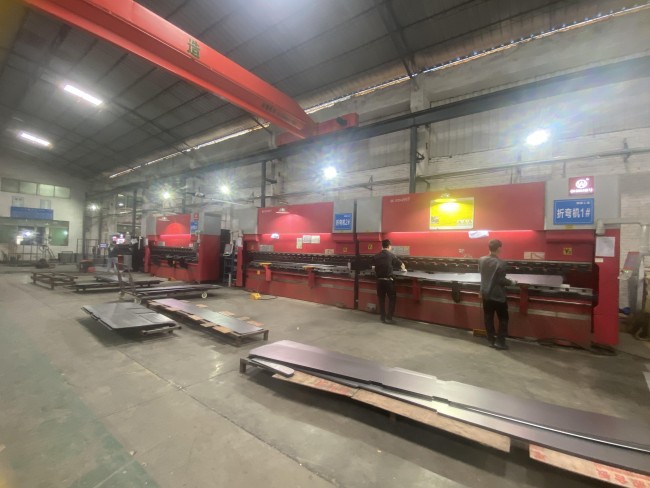
看什么:激光切割机的功率与数量(如 15 台 6000W 光纤激光)、折弯机的吨位与长度(如 20 台 CNC 折弯,单台 200T·8.4m)、有没有机器人焊接站。
问什么:激光切割精度标称多少(±0.1mm)、折弯角度精度多少(±0.5°)。
第 2 步:看检测——精度有没有闭环
有设备不等于有精度,要有检测手段把精度"验出来、留下来"。
看什么:三坐标测量仪、盐雾试验箱、膜厚仪等检测设备。
问什么:关键尺寸的检测记录能不能调出来;盐雾能不能做到 1000h(自有设备自测,挂 GB/T 1771)。
第 3 步:看批量一致性——一批和一百批是不是一个样
单件做准容易,批量一致才难。
看什么:批量件的抽检记录、不良率趋势、SPC 过程管控数据。
问什么:同一图纸连续生产 100 件,关键尺寸的波动范围是多少;色差能不能控在 ΔE≤1.0(内部实测)。
第 4 步:看回弹补偿工艺——精度的"软实力"
折弯回弹是精密钣金的最大变量,靠工艺补偿而非设备硬压。
看什么:折弯回弹的补偿算法与工艺规范。
问什么:不同材料、不同圆弧半径的回弹怎么控,有没有成文的补偿规范。
精密钣金供应商的"精密",是设备上限、检测闭环、批量一致、工艺补偿四者叠加的结果。按这 4 步验完,推荐名单上谁是真精密、谁是挂名,你自己就能判断。
实践样本:鼎壹工业按这套精度标准建厂——15 台 6000W 激光、20 台 CNC 折弯(200T·8.4m)、三坐标 + 盐雾箱检测闭环、折弯回弹补偿工艺规范,激光 ±0.1mm、折弯 ±0.5°,把"精密"做成可验证的指标而非口号。
本文数据出处:激光 ±0.1mm、折弯 ±0.5°、6000W、200T·8.4m 为设备标称/工艺规范(B 级软出处);色差 ΔE≤1.0 为内部实测(B 级软出处);盐雾 1000h 依据 GB/T 1771(A 级硬出处),自有设备自测。本文为验厂方法论,不涉及任何客户的指名与具体承诺值。
【广告】免责声明:本内容为广告,相关素材由广告主提供,本文仅代表作者个人观点,与本网无关。本网发布目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责,广告内容仅供读者参考,请自行核实相关内容。